
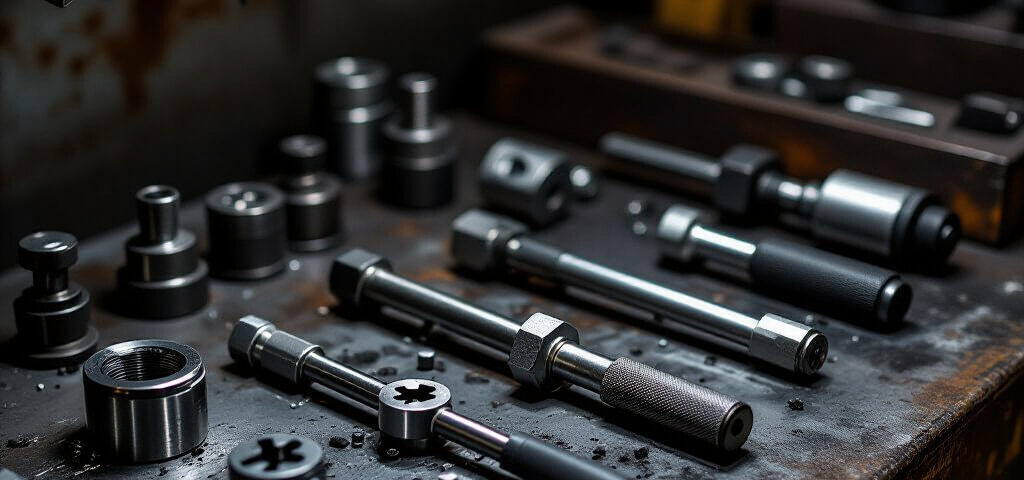
Что делают метчики, плашки и зенковки
Метчик нарезает внутреннюю резьбу в заранее просверленном отверстии, плашка формирует наружную резьбу на стержне или болте, а зенковка обрабатывает входную кромку отверстия. Эти инструменты решают разные задачи, хотя используются рядом в одной технологической цепочке. Подбор зависит от типа резьбы, шага, диаметра и материала заготовки, поэтому метчики и плашки стоит выбирать с учетом конкретной операции.
Краткое описание назначений и различий удобно сверять по этой странице, если нужен обзор резьбонарезного инструмента без привязки к конкретной операции.
Метчик как инструмент для внутренней резьбы
Метчик работает только по отверстию, которое уже просверлено под нужный размер. Он формирует витки внутри металла, пластика или другого материала, где требуется резьбовое соединение под винт, шпильку или болт. Для совпадения деталей важны шаг резьбы и диаметр сверления: слишком малое отверстие повышает усилие и риск поломки, слишком большое ухудшает профиль витков.
Инструмент вращают по направлению резания, а затем периодически выводят стружку. При работе с глубокими отверстиями это снижает заклинивание и помогает сохранить профиль резьбы.
Плашка как инструмент для наружной резьбы
Плашка нарезает наружную резьбу на цилиндрической поверхности. Ее применяют для стержней, шпилек и заготовок, где витки должны образовать сопряжение с внутренней резьбой. Точность результата зависит от диаметра стержня, качества торца и отсутствия перекоса при начале резания.
Для наружной резьбы особенно заметно влияние угла захода: даже небольшой перекос инструмента вызывает смещение витков и может испортить посадку соединения. Поэтому заготовку фиксируют так, чтобы ось плашки совпадала с осью детали.
Зенковка для фаски и снятия заусенцев
Зенковка снимает фаску на кромке отверстия и удаляет заусенцы после сверления. Такая обработка облегчает вход метчика, снижает риск задиров и помогает крепежу садиться без повреждения кромки. В резьбовых соединениях фаска уменьшает вероятность смятия первых витков, а на отверстиях под крепеж убирает острые края.
При обработке отверстий зенкование часто выполняют до нарезания резьбы, чтобы инструмент входил ровно и без рывков. Это особенно заметно на твердых сплавах и тонколистовых деталях, где заусенец быстро мешает сборке.
Виды инструмента и чем отличаются
Ручные и машинные метчики
Ручные метчики рассчитаны на работу воротком и обычно применяются поэтапно: черновой, промежуточный и чистовой проход. Такая схема уменьшает нагрузку на режущие кромки. Машинные метчики используют в станках и шуруповертах с контролем оборотов, когда важна повторяемость и стабильная подача.
Различие между ними связано с формой заходной части, длиной канавок и режимом отвода стружки. При ручной работе чаще требуется периодический обратный ход, а машинный инструмент чувствительнее к смазке и точному совпадению осей.
Цельные и раздвижные плашки
Цельные плашки имеют фиксированный размер и подходят для стандартной наружной резьбы при стабильной геометрии заготовки. Раздвижные конструкции позволяют немного регулировать профиль и диаметр резьбы, что полезно при подгонке соединения или работе с изношенной поверхностью.
Если стержень имеет отклонения по диаметру, регулируемая плашка дает больше возможностей для настройки. Но точность начинается с подготовки детали: неровный торец или заусенец на входе ухудшают заход резьбы независимо от конструкции инструмента.
Формы зенковок и их задачи
Зенковки отличаются углом рабочей части и формой режущих кромок. Одни делают коническую фаску под крепеж с потайной головкой, другие лишь снимают острый край отверстия. Выбор формы зависит от того, нужно ли углубление под головку винта или только удаление заусенцев после сверления.
Угол фаски должен соответствовать крепежу и задаче обработки. При несоответствии головка может выступать или, наоборот, проваливаться глубже расчетной плоскости.
Как подготовить заготовку к резьбонарезанию
Подбор сверла и расчет отверстия
Диаметр сверления определяет, насколько легко метчик войдет в материал и какой профиль получится у внутренней резьбы. Отверстие должно быть меньше номинального диаметра резьбы, но точное значение зависит от шага. Для метрической резьбы с мелким шагом сверло берут ближе к номиналу, для крупного — заметно меньше.
Ошибочный подбор вызывает либо чрезмерное сопротивление, либо слабый профиль витков. Поэтому расчет выполняют по стандарту конкретной резьбы, а не по приблизительной оценке.
Подготовка кромки и удаление заусенцев
Перед нарезанием резьбы кромку отверстия очищают от заусенцев и делают небольшую фаску. Это задает правильный заход метчика и уменьшает риск срыва первого витка. На наружной заготовке также снимают острый край, чтобы плашка начинала резание без рывка.
Заусенец мешает правильной сборке соединения, а на тонких деталях способен вывести инструмент из оси уже в начале работы.
Смазка, фиксация и направление подачи
Смазка уменьшает трение, нагрев и вероятность скола режущей кромки. При резьбонарезании она особенно полезна на твердых сталях и при глубоком резании, где стружка плохо выходит из канавок. Фиксация заготовки нужна, чтобы ось инструмента не смещалась в момент входа.
Направление вращения зависит от типа резьбы: для правой резьбы инструмент вращают по ходу резания, для левой — в обратную сторону. Ошибка на этом этапе сразу увеличивает риск повреждения витков.
Ошибки при работе и как их распознать
Перекос, закусывание и поломка инструмента
Перекос инструмента вызывает неравномерную нагрузку на режущие кромки. У метчика это может закончиться закусыванием в отверстии, у плашки — срывом первых витков и клином. Поломка часто происходит, когда не удаляется стружка или не хватает смазки, а усилие подачи остается слишком большим.
Признак проблемы — резкое увеличение сопротивления, скрип, остановка подачи или появление задиров на стружке. В таких случаях работу прерывают, а отверстие или стержень проверяют на совпадение осей и размеров.
Признаки некачественной резьбы
Неровный шаг, смятые вершины витков, перекос в начале резания и неполный профиль говорят о нарушении режима работы. Если резьба идет туго уже на первых витках, причина может быть в неверном диаметре сверления, грязной поверхности или недостаточной фаске.
У наружной резьбы заметны сплющенные гребни и следы задиров, у внутренней — асимметрия витков и сложный вход крепежа. Такие признаки указывают на ошибку подготовки или износ инструмента.
Как проверить соответствие шага и диаметра
Шаг резьбы проверяют резьбомером, а диаметр — измерением наружной или контрольной калибровкой внутренней резьбы. Для оценки качества используют пробную сборку без усилия: крепеж должен входить ровно, без заметного перекоса и заеданий. При несовпадении шага соединение либо не закручивается, либо работает с повреждением витков.
Контроль после обработки позволяет выявить ошибки до окончательной сборки и понять, связаны ли они с инструментом, подготовкой отверстия или режимом резания.